

Ako ste ikada stajali usred proizvodnog poda u 2 sata ujutro, gledali robote kako zuju, transporteri brujaju i motori rade punom brzinom čak i kada je proizvodna linija u praznom hodu, znate ovo: fabrička potrošnja energije nije samo račun za komunalne usluge – to je skriveni trošak koji može pojesti 20 do 30 posto budžeta tvornice (u skladu s operativnim proračunom elektrane, IA). Kao dobavljač sistema za automatizaciju fabrike, proveo sam godine pomažući proizvođačima da smanje taj otpad bez usporavanja proizvodnje, a srž tog posla je izgradnja sistema automatizacije koji ne kontrolišu samo mašine – oni ih slušaju, prilagođavaju se njihovim potrebama i eliminišu vrstu nepotrebnog sagorevanja energije koja muči čak i fabrike sa najboljim upravljanjem. Pitanje nije da li automatizacija može optimizirati potrošnju energije – već kako to učiniti na način koji funkcionira za jedinstveni ritam svake biljke.
Počnimo s najvećim otpadom koji se može izbjeći: preopterećenom opremom kada nije potrebna. Na primjer, uzmite procese namotavanja, koji su centralni za sve, od tekstila preko proizvodnje metala do pakovanja. Standardni sistem namotaja koji se koristio da radi fiksnom brzinom 24/7, čak i kada su se kalemovi mijenjali ili su materijali bili neravnomjerno opterećeni – trošenje snage na višak obrtnog momenta i trenja koji se zbrajaju u jednoj smjeni. Tu dolazi precizna automatizacija vezana za procesne podatke u realnom vremenu. Kada integrišemo pametne sisteme upravljanja u uređaj za namotavanje (/factory-automation-system/winding-device.html), programiramo ga da dinamički prilagođava obrtni moment, brzinu i napetost kako se kalem puni ili prazni. Ako sistem otkrije tanku tačku u materijalu koji se namota, automatski lagano smanjuje napetost kako bi izbjegao istezanje ili gubitak dodatne snage u borbi protiv otpora. Prošle godine, jedan moj tekstilni klijent prešao je sa namatanja fiksne brzine na ovaj automatizovani model i smanjio potrošnju energije za namotavanje za 28 posto za šest mjeseci, bez pada kvaliteta proizvoda.
Ali optimizacija energije automatizacije se ne zaustavlja na pojedinačnim mašinama – radi se o povezivanju svakog dela proizvodne linije kako bi oni radili sinhronizovano, a ne u više namena. Mnoga postrojenja rade u silosima: linija za namotavanje radi dok transporter koji doprema materijal do njega miruje, ili ulagač koji doprema sirovine u sljedeću fazu radi punom brzinom čak i kada je nizvodna mašina pauzirana. Ovo je mjesto gdje modifikacija proizvodne linije (/factory-automation-system/production-line-modification.html) korištenjem integrirane automatizacije čini svu razliku. Ne mijenjamo samo stare mašine – mi postavljamo centralnu kontrolnu platformu koja dijeli podatke između svakog sredstva na liniji. Za klijenta za proizvodnju kamene vune, modificirali smo njihovu liniju tako da dvostruki vijčani uvlakač za proizvodnu liniju kamene vune (/factory-automation-system/twin-screw-feeder-for-rock-wool-production.html) prilagođava brzinu pomaka u realnom vremenu na osnovu signala iz izlaznog senzora dodavača i sistema za provjeru kvaliteta sljedeće faze. Ako pećnici u nastavku treba nešto manja količina sirovog materijala za promjenu serije, ulagač se trenutno usporava umjesto da radi prazan. Ta mala sinhronizacija smanjila je ukupnu potrošnju energije njihove linije za 22 posto i smanjila i materijalni otpad, što je dvostruka pobjeda za njihov krajnji rezultat.
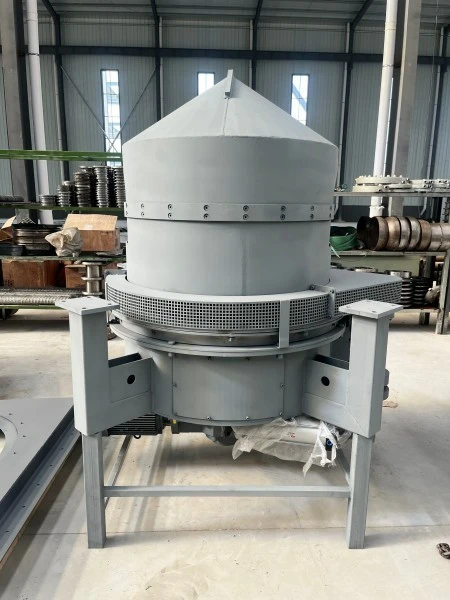
Još jedno područje koje se često zanemaruje je pomoćna oprema: transporteri, sakupljači prašine, hranilice i ventilacijski sistemi koji nisu srž proizvodnje, ali stalno rade kako bi je podržali. U industriji kamene vune, na primjer, prašina kamene vune je nusprodukt prerade, tako da se objekti oslanjaju na transportere prašine i sisteme za sakupljanje koji tradicionalno rade punom brzinom cijeli dan, bez obzira na to koliko se prašine zapravo stvara. Zato smo dizajnirali i instalirali prilagođena rješenja kao što je spiralni transporter za prašinu od kamene vune (/factory-automation-system/rock-wool-dust-spiral-conveyor.html) koji se sinkronizira sa senzorima za generiranje prašine proizvodne linije. Ako linija radi sa polovinom kapaciteta tokom zamjene serije, spiralni transporter se usporava, smanjujući brzinu motora i potrošnju energije do 40 posto kada je potražnja mala. To uparujemo sa frekventnim pretvaračima (VFD) koji rade sa svakim transporterom, dovodom i motorom na liniji, prilagođavajući snagu tako da odgovara stvarnom opterećenju umjesto fiksnoj brzini – nešto što čak ni stari VFD-ovi ne mogu učiniti ako nisu integrirani s centralnim kontrolnim sistemom linije.
Naravno, svi ovi alati rade samo ako imate podatke da kažete kada se otpad dešava, a tu dolaze pametni senzori i prediktivna analitika. Moderni sistemi fabričke automatizacije nisu samo prekidači – oni su sakupljači podataka koji prate potrošnju energije, opterećenje i efikasnost svake mašine u realnom vremenu. Na primjer, naš visokoefikasni dvostruki spiralni ulagač (/factory-automation-system/high-efficiency-twin-screw-feeding-machine.html) ima ugrađene senzore koji mjere struju motora, brzinu protoka materijala i obrtni moment. Ako senzor otkrije skok struje od 10 posto koji ne odgovara promjeni brzine pomaka, označava ga kao potencijalni problem – poput začepljenog napajanja ili istrošenog dijela – koji bi mogao trošiti energiju mnogo prije nego što izazove kvar. Klijent koji se bavi preradom hrane koristio je ove podatke kako bi otkrio da su njihove hranilice radile sa 15 posto više od kapaciteta tokom noćne smjene, kada je potražnja bila manja, i prilagodio postavke kako bi se slagali, smanjujući potrošnju energije u vezi s hranilicom za 19 posto bez ikakvog utjecaja na proizvodnju proizvoda.
Ono što čini ovaj rad nije samo tehnologija – već i sposobnost da se ona prilagodi specifičnim potrebama biljke, a ne da se primjenjuje jedno rješenje za sve. Fabrika papira će imati drugačija mesta za rasipanje energije od postrojenja za štancanje metala, a izazovi proizvođača kamene vune su potpuno drugačiji od izazova proizvođača farmaceutskih proizvoda. Zato naš pristup automatizaciji počinje potpunim energetskim pregledom postrojenja: mapiramo upotrebu energije svake mašine, identifikujemo uska grla na kojima se dešava otpad i dizajniramo sistem koji povezuje samo bitna sredstva, umesto da dodaje nepotrebnu složenost. Na primjer, fabrika za pakovanje malih dijelova s kojom sam radio nije trebala zamijeniti svaku liniju transportera – samo smo integrirali mali kontrolni sistem koji sinhronizuje mašine za pakovanje, transportere i dodavače materijala, smanjujući njihovu ukupnu potrošnju energije za 17 procenata uz povrat ulaganja za manje od 18 meseci.
Vidio sam da previše postrojenja kupuju “energetski efikasne” mašine same, samo da bi otkrile da te mašine i dalje troše energiju jer nisu dio povezanog sistema. Motor koji radi sa 90 posto efikasnosti je odličan, ali ako radi kada ne treba, ta efikasnost nije bitna. Automatizacija pretvara pojedinačne efikasne mašine u cijeli sistem koji gotovo ne troši energiju. Takođe smanjuje neočekivane zastoje, što je skriveni trošak energije – kada se mašina pokvari, postrojenja često pokreću druge linije većim brzinama kako bi nadoknadili izgubljenu proizvodnju, trošeći više energije u procesu. Naše funkcije prediktivnog održavanja, ugrađene u svaki sistem automatizacije, hvataju probleme prije nego što prouzrokuju zastoje, tako da linije rade stabilno optimalnim brzinama, a ne brzinom u slučaju nužde.
Na kraju dana, optimizacija fabričke potrošnje energije automatizacijom se odnosi na tri jednostavne stvari: usklađivanje upotrebe energije sa stvarnim proizvodnim potrebama, povezivanje svakog sredstva kako bi ono radilo sinhronizovano i korištenje podataka za prikupljanje otpada prije nego što postane problem. Ne radi se o prisiljavanju postrojenja da radi brže ili da koristi manje izlazne snage – radi se o tome da se svaki vat računa. Ako želite da smanjite troškove energije vaše fabrike bez žrtvovanja performansi, ili želite da saznate više o tome kako prilagođena rešenja za automatizaciju funkcionišu za vašu liniju, možemo vam pomoći da izvršite reviziju vašeg trenutnog sistema i napravite plan koji odgovara vašim potrebama.
Reference
- US Energy Information Administration. (2023). Pregled korištenja energije u proizvodnji. Washington, DC: Ministarstvo energetike SAD.
- Međunarodna agencija za energiju. (2022). Energetska efikasnost u industriji: ključni trendovi i tehnologije. Pariz: IEA Publishing.
- Udruženje za unapređenje automatizacije. (2023). Utjecaj tvorničke automatizacije na smanjenje industrijske energije. Ann Arbor, MI: A3.
- Nacionalni institut za standarde i tehnologiju. (2022). Upravljanje energijom za pametne sisteme proizvodnje. Gaithersburg, MD: NIST.